- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Herstellungsprozess von Trockenbeuteln: Vom Materialschneiden bis zum HF-Schweißen
Sealock fertigt Packsäcke für Erstausrüster und Großhandelskunden mithilfe von 27,12-MHz-Hochfrequenzschweißen. Der Prozess ist verständlich, da er erklärt, warum zwei aus identischem Stoff gefertigte Säcke völlig unterschiedliche Leistungen erbringen. Die Wasserdichtigkeit eines Packsacks wird nicht mit dem Material erkauft, sondern entsteht in der Produktionslinie, in dem Moment, in dem die Nähte verschweißt werden. Dabei wird der gesamte Herstellungsablauf durchlaufen, wobei das technische Detail darüber entscheidet, ob die Naht hält.
1. Stufe eins: Materialbereitstellung und -zuschnitt
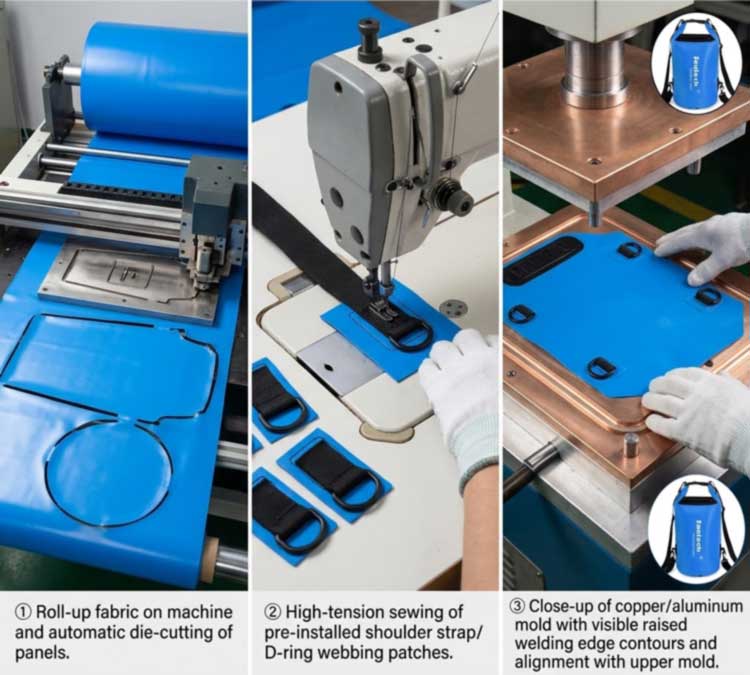
Die Produktion beginnt mit beschichteten Stoffrollen –PVC-PlaneoderTPU-laminiertes Nylon– inszeniert und geprüft, bevor etwas geschnitten wird. Die Eingangskontrolle ist hier von Bedeutung, da Beschichtungsunstimmigkeiten, Feuchtigkeit im Material und Abweichungen zwischen den Farbchargen Auswirkungen auf das spätere Geschehen an der Schweißstation haben.
Anschließend werden die Platten von der Rolle mit einer automatischen Schneidepresse auf die exakten Designmaße gestanzt. Die Schnittpräzision sorgt dafür, dass eine Massenfertigung gleichmäßig bleibt: Eine um einige Millimeter außerhalb der Spezifikation geschnittene Platte sitzt nicht richtig unter der Schweißmatrize und die Schweißnaht verschiebt sich mit. Hier kommt es auch auf die Materialeffizienz an, da durch die Verschachtelung der Platten bestimmt wird, wie viel von jeder Rolle zum Produkt und nicht zum Verschnitt wird.
2. Stufe zwei: Vormontage der tragenden Teile
Bevor etwas versiegelt wird, werden die tragenden Elemente – Schultergurte, D-Ring-Gurtbänder, Außentaschen und Verstärkungseinsätze – durch industrielles Hochspannungsnähen an den flachen Stoffen befestigt.
Die Reihenfolge ist hier bewusst gewählt und eines der Details, die eine gut verarbeitete Tasche von einer billigen unterscheidet: Die Nähte erfolgenvorDie wasserdichte Versiegelung wird gebildet, sodass keine Nadel jemals in die fertige wasserdichte Membran eindringt. Alles, was anschließend am versiegelten Körper befestigt werden muss – D-Ringe, MOLLE-Anker, Ventile – wird auf Verstärkungsflicken aufgeschweißt und nicht durch die Haut genäht.
3. Stufe drei: Matrizenaufbau
Jede Beutelgeometrie erfordert ein eigenes Werkzeug. Das Schweißmuster wird in eine maßgeschneiderte Matrize übertragen – typischerweise aus bearbeitetem Messing oder Aluminium – mit erhöhten Kanten, die die genaue Form der Schweißnaht definieren. Die Matrize wird auf die Platte gesetzt und an der Platte ausgerichtet.
Das Stanzdesign dient nicht nur der Formung der Naht. Erhöhte Kantenprofile können bearbeitet werden, um eine Reißversiegelung zu erzeugen, bei der die Schweißnaht und die Schnittkante im selben Arbeitsgang entstehen, und der Zustand der Matrize wirkt sich direkt auf die Ergebnisse aus: Eine Matrize, die ihre Ebenheit verloren hat oder Verunreinigungen aufgenommen hat, führt zu einer ungleichmäßigen Druck- und Energieverteilung, die sich als Schwachstelle in einer ansonsten guten Naht zeigt. Die Werkzeugfähigkeit ermöglicht es einer Fabrik auch, eine neue Form zu bauen, anstatt nur vorhandene Formen aufzufüllen – die Grundlage dafürindividuelle Kapazitäten und Strukturen.
4. Stufe vier: HF-Schweißen – Wie die Naht tatsächlich entsteht
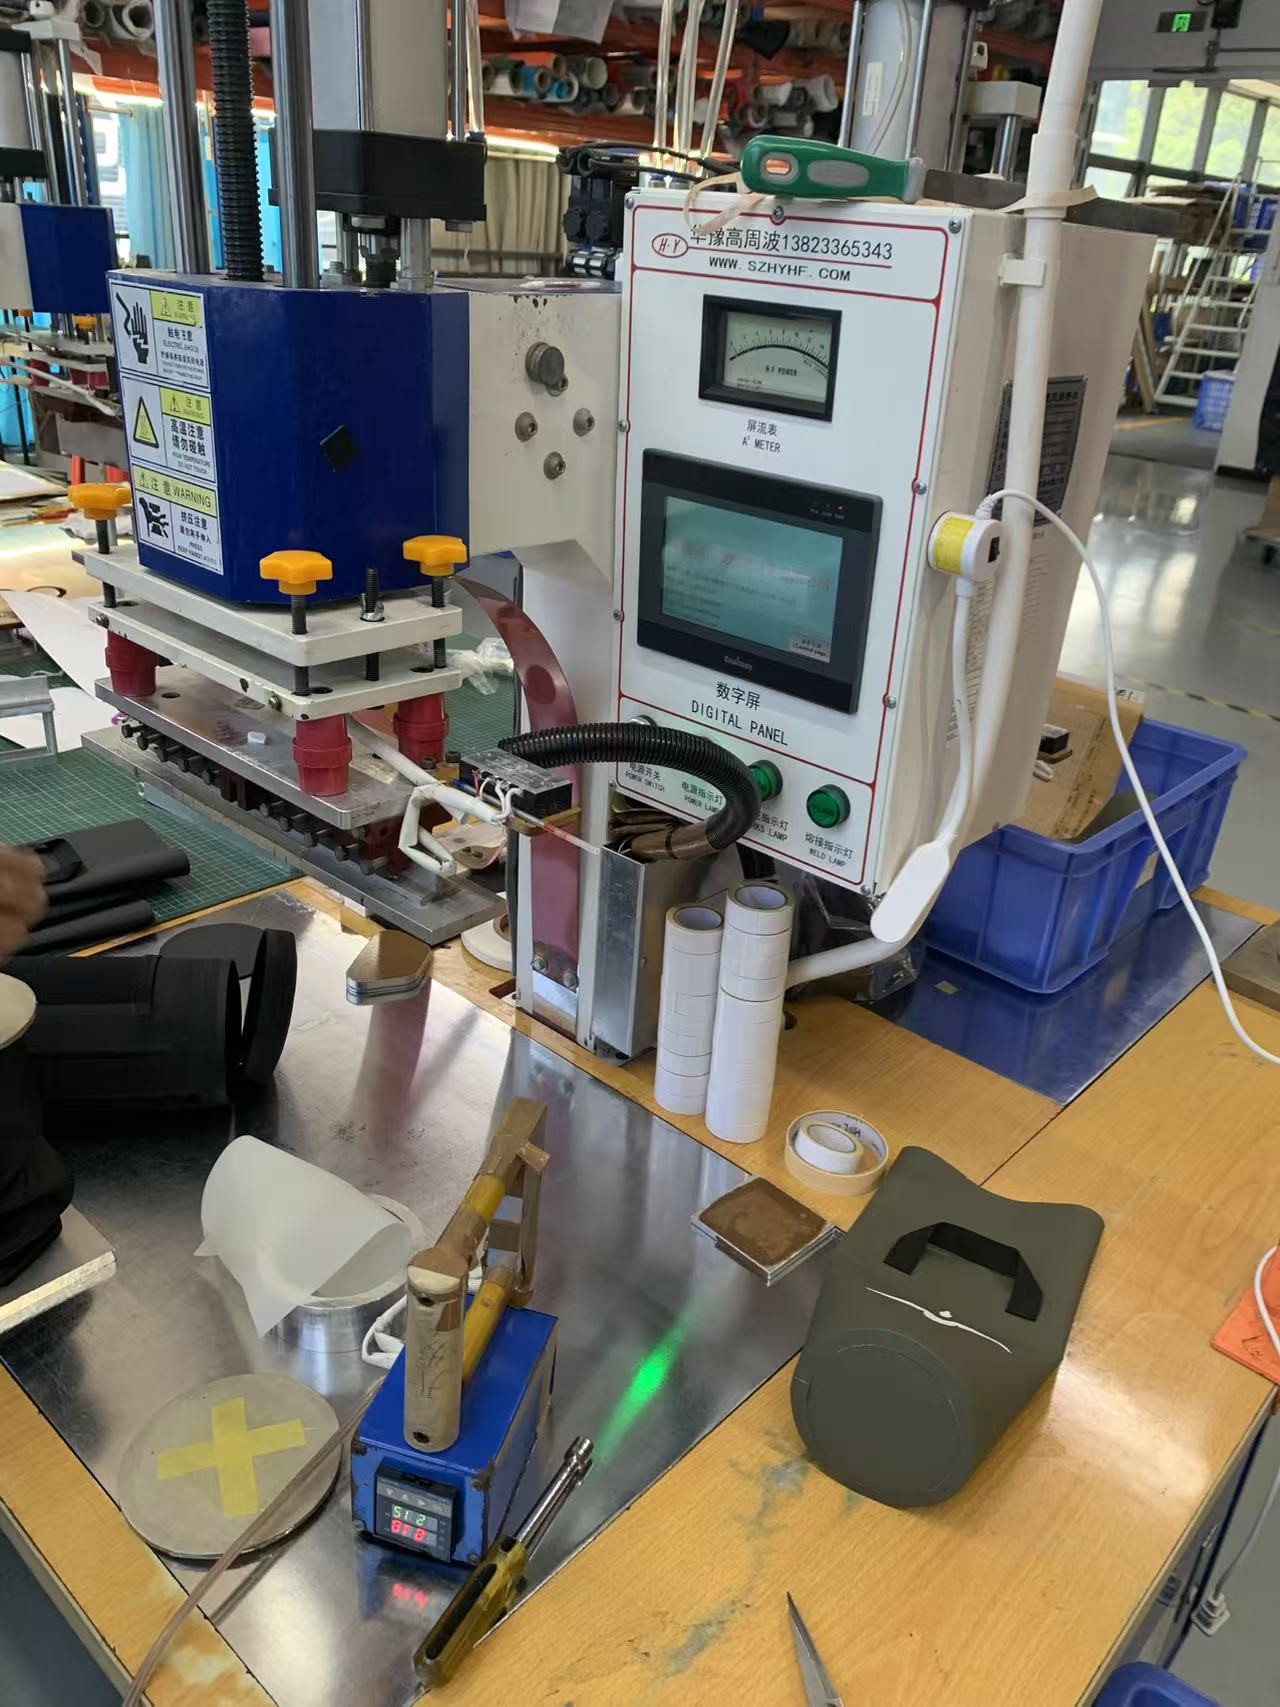
Dies ist der Kern des Prozesses. Beim Hochfrequenzschweißen – auch Hochfrequenz- oder dielektrisches Schweißen genannt – werden Thermoplaste mithilfe eines elektromagnetischen Feldes und nicht mithilfe einer externen Wärmequelle verbunden. Die Sequenz besteht aus vier Phasen:
- Laden.Die Platten werden zwischen der oberen Matrize und der unteren Aufspannplatte platziert, wobei die Matrize die Schweißnahtform definiert.
- Druck.Eine Klemmkraft bringt die Schichten in engen Kontakt – ohne sie kann das geschmolzene Polymer nicht zu einer einzigen Masse verschmelzen.
- RF-Aktivierung.Ein Generator legt Hochfrequenzenergie mit 27,12 MHz an die Elektroden an. Das Wechselfeld versetzt die polaren Moleküle im Material in schnelle Schwingungen und die innere Molekülreibung erzeugt Wärmeinnendas Material, anstatt es von der Oberfläche her einzuleiten.
- Abkühlung unter Druck.Der Strom stoppt, die Klemmung wird jedoch fortgesetzt, während die Naht erstarrt. Eine zu frühe Druckentlastung ist eine der häufigsten Ursachen für eine schwache Schweißnaht.
Da die Wärme im Material entsteht, erreichen beide Schichten gleichzeitig die Schmelztemperatur und verbinden sich zu einer zusammenhängenden Masse ohne Klebstoffe, Lösungsmittel oder Fäden. Eine korrekt ausgeführte HF-Schweißnaht ist in der Regel genauso stark wie das Grundmaterial – und deshalb ist die Naht nicht die Schwachstelle in einem ordnungsgemäß gebauten Packsack.
5. Warum HF-Schweißen und was es nicht schweißen kann
Das HF-Schweißen funktioniert nur bei polaren Thermoplasten – Materialien, deren Moleküle auf ein elektromagnetisches Feld reagieren. Dazu gehören PVC, PU und TPU, TPU-beschichtete Stoffe, EVA sowie bestimmte PET- und Nylonqualitäten. Unpolare Polyolefine wie Polyethylen und Polypropylen absorbieren HF-Energie schlecht und können ohne HF-reaktive Beschichtungen oder Verbindungsschichten nicht HF-geschweißt werden; Sie benötigen stattdessen Heißluft-, Heißkeil- oder Impulsmethoden.
Diese Materialabhängigkeit ist ein Spezifikationsproblem und kein trivialer Punkt: Sie ist einer der Gründe, warum PVC und TPU die Kategorie der Trockentaschen dominieren. Bei diesen Materialien erzeugt RF eine stärkere Naht als Heißluft-, Heizkeil- oder Impulsschweißen, weshalb es branchenübergreifend der Standard für luft- und flüssigkeitsdichte Produkte ist – von LKW-Abdeckungen und aufblasbaren Gegenständen bis hin zu medizinischen Flüssigkeitsbeuteln, bei denen eine hermetische Versiegelung nicht optional ist.
6. Die Parameter, die über die Schweißqualität entscheiden
Eine Schweißnaht ist das Produkt von vier Einstellungen, die für jedes Material und jede Dicke validiert werden, anstatt nur einmal eingestellt und dann vergessen zu werden:
| Parameter | Was es kontrolliert | Fehlermodus, falls falsch |
|---|---|---|
| HF-Leistung | Rate der internen Erwärmung im gesamten Dichtungsbereich | Zu niedrig: unvollständige Fusion. Zu hoch: Durchbrennen, Ausdünnung |
| Verweilzeit | Wie lange wird Energie zugeführt? | Kurz: Kaltschweißen. Lang: Materialabbau |
| Druck | Intimität des Kontakts zwischen den Schichten | Niedrig: Hohlräume und Kanäle. Übermäßig: Ausquetschen und eine dünne, spröde Naht |
| Abkühlzeit | Erstarrung unter der Klemme | Vorzeitiges Lösen: Die Naht löst sich, bevor sie fest wird |
Als Bezugspunkt für die Größenordnung gilt: Das Versiegeln einer dünnen PVC-Folie mit wenigen Sekunden Schweiß- und Abkühlzeit verbraucht im Versiegelungsbereich etwa ein paar Hundert Watt – schwerere Planen und mehrschichtige Laminate benötigen wesentlich mehr. Mehrere Materialvariablen verändern diese Einstellungen: Weichmachergehalt in PVC, Feuchtigkeitsgehalt, Pigmente und Füllstoffe, Stoffbindung und Filmdicke – sie alle beeinflussen, wie das Material Energie absorbiert. Aus diesem Grund ist ein Farbwechsel oder eine neue Stoffcharge nicht automatisch prozessneutral und Schweißnähte werden eher neu qualifiziert als angenommen.
7. Stufe fünf: Abkühlen, Zuschneiden und Endmontage
Die geschweißten Platten werden in eine spezielle Kühlzone transportiert, damit die Verbindung ohne Verformung aushärtet. Anschließend wird der Beutel von Graten befreit und gewendet. Bei der Endmontage werden die Komponenten montiert, die das Produkt vervollständigen: Rollverschlüsse und Schnallen, Reißverschlüsse, sofern angegeben, Riemen, Griffe, Ablassventile und transparente Fensterscheiben – die ihrerseits als Teil derselben durchgehenden Haut in den Körper eingeschweißt sind. An geschweißten Verstärkungsstellen werden lasttragende Beschläge befestigt, so dass die wasserdichte Membran nicht durchstoßen wird.
8. Stufe sechs: Tests vor der Auslieferung
Die Schweißnaht wird eher überprüft als angenommen. Zu Beginn des Laufs werden Schältests an Probeschweißnähten durchgeführt, um zu bestätigen, dass der Parametersatz eine vollständige Verschmelzung herbeiführt – der Fehlermodus selbst ist diagnostisch, da eine Naht, die sich sauber an der Schnittstelle ablöst, auf eine unzureichende Verbindung hinweist, während eine Naht, die durch das Grundmaterial reißt, zeigt, dass die Schweißnaht stärker ist als das Gewebe um sie herum.
Die fertigen Taschen durchlaufen dann einen vollständigen Wassertauchtest gemäß der angegebenen IPX-Einstufung sowie eine Laborsuite, die Belastungstests über 1.500 Zyklen an Griffen und Ankern, 3.000 Zyklen mit versiegeltem Reißverschluss an Modellen mit Reißverschluss, Zug- und Klebefestigkeit, Salzsprühnebel, Reibungswiderstand, Farbechtheit und Farbunterschied umfasst. Jede Charge durchläuft eine dreistufige Kontrolle – IQC für eingehende Stoffe und Hardware, IPQC für Schweißnähte und Prozesse in der Linie, OQC mit AQL-Probenahme, Chargen-Eintauchtest und signierter Goldprobenvergleich – mit SGS- oder QIMA-Inspektion verfügbar, unterQualitätsstandards, die bei jedem Produktionslauf angewendet werden.
9. Warum Welded Beats Sewn-and-Taped ist
Bei einer genähten Naht sticht eine Nadel tausende Male durch die wasserdichte Schicht und wird dann mit Klebeband abgedeckt, um die Löcher abzudecken. Das Band löst sich durch Biegen, Alter, Hitze und Abrieb, und sobald dies der Fall ist, ist jedes Nadelloch ein Eintrittspunkt. Eine Schweißnaht muss keine Löcher abdecken – die beschichteten Schichten werden zu einem Material verschmolzen. Für jede Tasche, die das Eintauchen und nicht leichten Regen überstehen muss, ist dies der entscheidende Unterschied, und deshalb ist die geschweißte Konstruktion die Basis für wirklich wasserdichte Produkte, unabhängig davon, wie gut das Obermaterial ist.
10. Produkte, die auf diesem Prozess basieren
Modelle, die mit demselben Schweißprozess hergestellt wurden, sortiert nach Typ und nicht nach Priorität:
| Bild | Modell | Kapazität | Material | Bewertung | Produktseite |
|---|---|---|---|---|---|
|
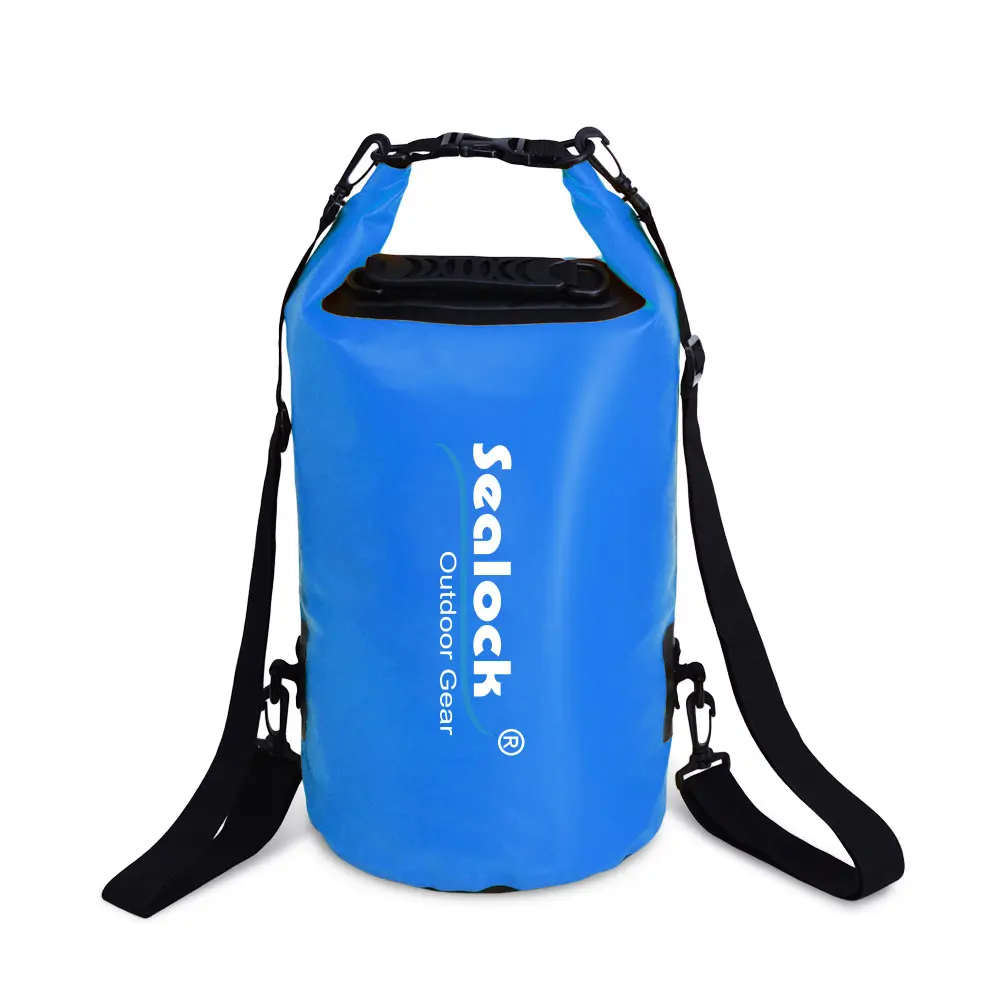
SL-D002 Trockentasche | 5–63L | 0,5 mm 500D PVC | IPX7 | Sicht |

|
SL-E102 Rucksack-Trockentasche | 15/20L | 500D PVC, Doppeldichtung | IPX7 | Sicht |
|
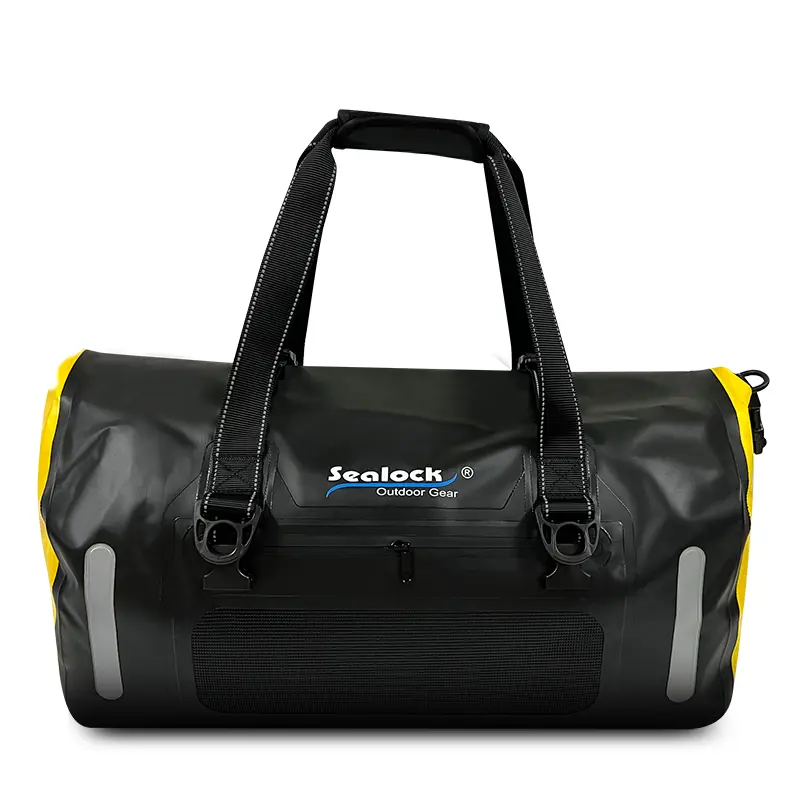
SL-K099 Reisetasche | 40/60L | 840D-TPU | IPX7 | Sicht |
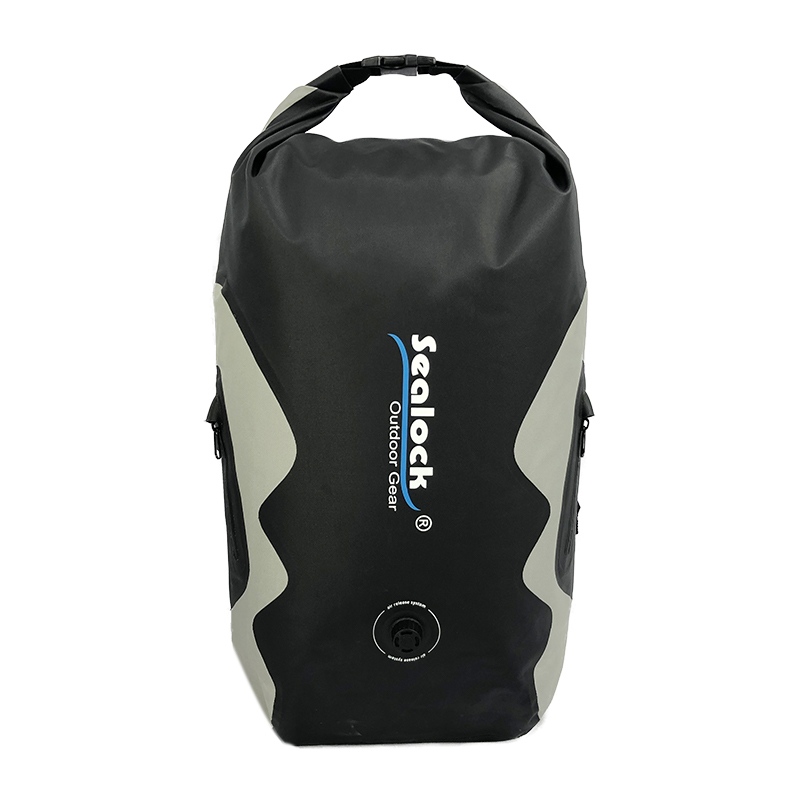
|
SL-E070 Trockenrucksack | 25L | 420D-TPU | IPX8 | Sicht |
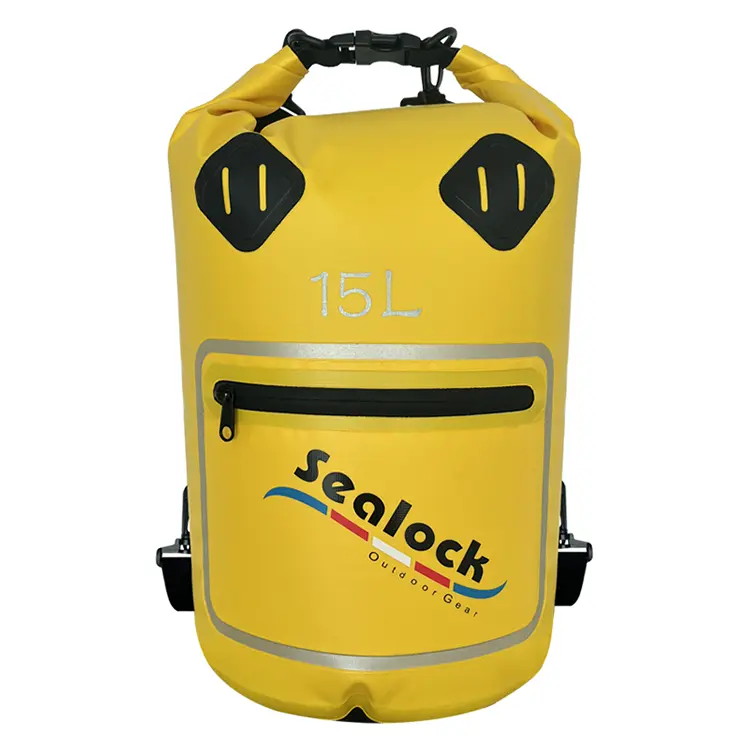
|
SL-D693 Fenster-Trockenbeutel | 15/20L | 500D PVC + PVC-Folie | IPX7 | Sicht |

|
SL-C619 Motorradtasche | 35/50L | 500D-PVC | IPX6 | Sicht |
Komplette Sortimente liegen darunterTrockenbeutel, trockene Rucksäcke, UndReisetaschen. Die Entwicklung von Grund auf auf der Grundlage einer Skizze, eines Musters oder einer Zielspezifikation wird unterstützt – neue Geometrien bedeuten neue Werkzeuge, die eher Teil des Standardentwicklungspfads als ein Hindernis sind. Mindestbestellmenge 300 Stück, Muster in 7–15 Tagen, Großmengen in 30–45 Tagen, aus Dongguan, China oder Ho-Chi-Minh-Stadt, Vietnam.
11. FAQ
F: Warum kann mein Beutel aus Polyethylen oder Polypropylen nicht RF-geschweißt werden?
A: Da diese Polymere unpolar sind, reagieren ihre Moleküle kaum auf das elektromagnetische Feld, sodass fast keine innere Wärme erzeugt wird. Sie benötigen HF-reaktive Beschichtungen oder Verbindungsschichten oder ein anderes Verfahren wie Heißluft- oder Impulsschweißen. Dies ist einer der Hauptgründe, warum PVC und TPU bei geschweißten wasserdichten Taschen dominieren.
F: Wie stark ist eine Schweißnaht im Vergleich zum Stoff selbst?
A: Bei richtiger Schweißung ist die Naht in der Regel genauso stark wie das Grundmaterial oder stärker. Bei einem Schältest reißt eine gute Schweißnaht durch das Grundgewebe, anstatt sich an der Grenzfläche zu trennen. Wenn sich die Naht sauber löst, waren die Parameter falsch.
F: Wir haben die Farbe geändert und die Schweißnähte begannen zu versagen – warum sollte das passieren?
A: Pigmente und Füllstoffe verändern die Art und Weise, wie das Material HF-Energie absorbiert, ebenso wie der Weichmachergehalt, der Feuchtigkeitsgehalt und die Dicke. Eine neue Farb- oder Stoffcharge kann eine andere Leistungs-, Verweil- oder Druckeinstellung erfordern. Schweißnähte sollten zu Beginn des Durchlaufs mit Schältests erneut qualifiziert werden und nicht unter der Annahme übernommen werden, dass „gleiches Material“ „gleiche Einstellungen“ bedeutet.
F: Ist eine versiegelte Naht bei einer wasserdichten Tasche jemals akzeptabel?
A: Als Schutz vor leichtem Regen kann es funktionieren, aber nicht zum Untertauchen. Durch Nähte wird die wasserdichte Schicht tausende Male perforiert, und das Klebeband, das diese Löcher bedeckt, löst sich durch Biegen, Hitze und Alter. Wenn in der Spezifikation tauchfähig steht, muss es geschweißt werden.
F: Warum erhöht eine kundenspezifische Beutelform die Kosten und die Lieferzeit?
A: Für jede Geometrie ist eine eigene bearbeitete Matrize erforderlich. Dies ist ein einmaliger Werkzeugaufwand und ein Vorlaufzeitschritt, bevor mit der Bemusterung begonnen werden kann. Aus demselben Grund weist eine neue Form ein höheres Minimum auf als eine Farbänderung bei einem vorhandenen Modell.
F: Können verschiedene Materialien miteinander verschweißt werden?
A: Kompatible polare Materialien können sein – ein transparentes PVC-Folienfenster, das in einen PVC-Planenkörper eingeschweißt ist, ist ein Routinebeispiel. Beim Mischen unterschiedlicher Polymere oder eines polaren mit einem unpolaren Material versagen die Bindungen, sodass die Materialpaarung bereits bei der Probenahme bestätigt wird.
Fordern Sie eine Prozessanleitung oder Muster an
Für einen Videorundgang durch die Schweißlinie, Schweißtestdaten, Muster oder ein vollständiges OEM/ODM-Angebot,eine Anfrage stellen. Sealock antwortet innerhalb von 24 Stunden auf Beschaffungsanfragen.